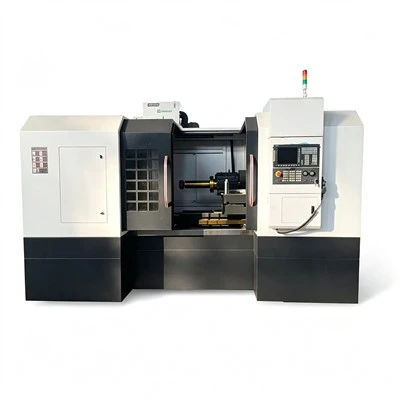
سرفیس گرائنڈر دھاتی کام کرنے والی صنعت میں ایک اہم قسم کی درستگی والی مشین ٹول ہیں، جو بڑے پیمانے پر سانچوں، مکینیکل حصوں اور اعلیٰ درستگی والے ورک پیس کی پروسیسنگ کے لیے استعمال ہوتے ہیں۔ اعلی مشینی درستگی، ہیوی ڈیوٹی آپریشن، اور مسلسل چلانے والے سائیکلوں کی خصوصیت، وہ دیکھ بھال اور خرابیوں کا سراغ لگانے کے لیے سخت معیارات کا مطالبہ کرتے ہیں۔ دیکھ بھال اور خرابیوں کا ازالہ کرنے کے لیے ایک سائنسی، منظم انداز نہ صرف مشین کی سروس لائف کو بڑھاتا ہے اور پیداواری کارکردگی کو بڑھاتا ہے بلکہ آپریشنل حفاظت کو بھی یقینی بناتا ہے۔ یہ مضمون سطح گرائنڈرز کے لیے پورے دیکھ بھال اور خرابیوں کا سراغ لگانے کے عمل کا تفصیلی جائزہ فراہم کرتا ہے، سازوسامان کے ڈھانچے کو ڈھانپنا، معمول کی دیکھ بھال، غلطی کی اقسام اور تجزیہ، خرابیوں کا سراغ لگانے کے اقدامات، مرمت کے طریقہ کار، اور انتظامی اصلاح۔
I. سرفیس گرائنڈرز کی ساخت اور کلیدی اجزاء
سرفیس گرائنڈرز بنیادی طور پر درج ذیل اجزاء پر مشتمل ہوتے ہیں:
مشینی بستر اور ورک ٹیبل
بستر مشین کے لیے مستحکم مدد فراہم کرتا ہے اور اس میں اعلی سختی اور لباس مزاحمت کی ضرورت ہوتی ہے۔
ورک ٹیبل ورک پیس کلیمپنگ اور موشن ٹرانسمیشن کو ہینڈل کرتا ہے۔ اس کی درستگی مشینی معیار کو براہ راست متاثر کرتی ہے۔
سپنڈل سسٹم
تکلا، موٹر، بیرنگ، اور پیسنے والی وہیل بڑھتے ہوئے اسمبلی پر مشتمل ہے۔
مشینی درستگی اور کارکردگی کو یقینی بنانے کے لیے ہموار سپنڈل آپریشن بہت ضروری ہے۔
پیسنے والی وہیل اور ڈریسنگ ڈیوائس
پیسنے والا پہیہ ورک پیس پر مواد کو ہٹانے (کاٹنا) انجام دیتا ہے۔
ڈریسنگ ڈیوائس اس بات کو یقینی بناتی ہے کہ پہیے کی سطح ہموار اور متوازن ہے، مشینی غلطیوں کو روکتی ہے۔
گائیڈ وے اور لیڈ سکرو سسٹم
گائیڈ ویز مشین کے حرکت کے راستوں کی وضاحت کرتے ہیں، جبکہ لیڈ اسکرو فیڈ موشن منتقل کرتے ہیں۔
گائیڈ ویز اور لیڈ سکرو کی درستگی براہ راست ورک ٹیبل اور پیسنے والے پہیے کے درمیان پوزیشن کی درستگی کو متاثر کرتی ہے۔
ہائیڈرولک اور چکنا کرنے کے نظام
ہائیڈرولک نظام ورک پیس کلیمپنگ اور معاون آلات کی نقل و حرکت کی سہولت فراہم کرتا ہے۔
چکنا کرنے والا نظام رگڑ اور پہننے کو کم کرنے کے لیے اسپنڈل بیرنگ، گائیڈ ویز اور لیڈ اسکرو کو چکنا کرنے والا سامان فراہم کرتا ہے۔
الیکٹریکل کنٹرول سسٹم
مشین کی نقل و حرکت، فیڈ ریٹ، پیسنے والی پہیے کی رفتار اور ہائیڈرولک نظام کو کنٹرول کرتا ہے۔
سوئچز، ریلے، اور PLC یا CNC سسٹم شامل ہیں۔
Ⅱ روزانہ دیکھ بھال کے طریقے
شروع کرنے سے پہلے چیک کریں۔
- چیک کریں کہ آیا بستر، ورک بینچ، گائیڈ ریلوں اور تکلے پر دھول، ملبہ یا تیل موجود ہے۔
- چیک کریں کہ پیسنے والا پہیہ مضبوطی سے نصب ہے اور ڈریسنگ ڈیوائس نارمل حالت میں ہے۔
- چکنا کرنے والے نظام کے تیل کی سطح کو چیک کریں تاکہ یہ یقینی بنایا جا سکے کہ تیل کا سرکٹ ہموار ہے۔
- ہائیڈرولک سسٹم کے دباؤ اور رساو کو چیک کریں۔
- تصدیق کریں کہ برقی نظام نارمل ہے اور حد سوئچ اور ایمرجنسی اسٹاپ بٹن دستیاب ہیں۔
آپریشن کے دوران معائنہ
- مشین ٹول کے ہموار آپریشن کا مشاہدہ کریں اور غیر معمولی کمپن یا شور کی جانچ کریں۔
- مشینی درستگی کو متاثر کرنے سے بچنے کے لیے پیسنے والے پہیے کے لباس کو چیک کریں۔
- ہموار آپریشن کو یقینی بنانے کے لیے ٹیبل کی نقل و حرکت اور فیڈ کی رفتار کی نگرانی کریں۔
- ہائیڈرولک پریشر، چکنا کرنے والے کی فراہمی اور کولنٹ کے بہاؤ کو چیک کریں۔
- بند ہونے کے بعد صفائی اور معائنہ
- گائیڈ ریل، ورک بینچ اور پیسنے والے پہیے کی سطح پر موجود ملبے اور دھول کو صاف کریں۔
- چکنا کرنے والے نظام میں تیل کی مقدار اور بیرنگ اور سکرو کا درجہ حرارت چیک کریں۔
- اہم اجزاء کا بصری معائنہ کریں جیسے دراڑیں، پہننا یا ڈھیلا پن۔
Ⅲ عام غلطی کی اقسام اور تجزیہ
تکلی کی اسامانیتا
- علامات: مشینی سطح پر لہریں نمودار ہوتی ہیں، کمپن بڑھ جاتی ہے، یا درجہ حرارت بڑھ جاتا ہے۔
- وجہ: بیئرنگ پہننا، ناکافی چکنا، غیر متوازن پیسنے والا پہیہ یا غلط تنصیب۔
- علاج: گھسے ہوئے بیرنگ کو تبدیل کریں، پیسنے والے پہیے کی تنصیب اور توازن کو ایڈجسٹ کریں، اور عام پھسلن کو یقینی بنائیں۔
ورک بینچ گائیڈ ریلز پہنی ہوئی ہیں یا پھنس گئی ہیں۔
- علامات: ورک بینچ کی حرکت غیر مستحکم ہے اور وقفے وقفے سے جیمنگ ہوتی ہے۔
- وجہ: گائیڈ ریل پہننے، گندگی کی رکاوٹ یا ناکافی پھسلن۔
- علاج: گائیڈ ریل کو صاف کریں، چکنا کرنے والا تیل ڈالیں یا گائیڈ ریل بشنگ کو تبدیل کریں۔
پیسنے کا پہیہ پھٹا ہوا یا ناہموار پہنا ہوا ہے۔
- علامات: ورک پیس پر پروسیسنگ کے نشانات یا ناہموار کٹنگ ظاہر ہوتی ہے۔
- وجہ: پیسنے والے پہیے کے مواد کی مماثلت، اوورلوڈ پروسیسنگ یا غلط ڈریسنگ۔
- علاج: پیسنے والے پہیے کو تبدیل کریں، پیسنے والے پہیے کی سطح کو تراشیں، اور پیسنے والے پیرامیٹرز کو ایڈجسٹ کریں۔
ہائیڈرولک نظام کی خرابی۔
- علامات: ورک پیس مضبوطی سے بند نہیں ہے، ہائیڈرولک ایکشن سست ہے یا دباؤ غیر معمولی ہے۔
- وجہ: ناکافی ہائیڈرولک تیل، مسدود پائپ لائنز یا ہائیڈرولک اجزاء کو نقصان پہنچا۔
- علاج: ہائیڈرولک تیل کو بھرنا، پائپ لائنوں کو صاف کرنا، والوز اور ہائیڈرولک پمپوں کو چیک کرنا۔
برقی کنٹرول کی اسامانیتا
- علامات: مشین ٹول شروع نہیں کیا جا سکتا، کنٹرول سسٹم کے الارم یا ایکشن ناکام ہو جاتا ہے۔
- وجہعمر بڑھنے کا سرکٹ، ریلے یا سوئچ کی ناکامی، CNC سسٹم کی ناکامی۔
- علاج: برقی سرکٹ کو چیک کریں، خراب شدہ اجزاء کی مرمت یا تبدیلی کریں، اور الارم کی خرابی کو ختم کریں۔
چہارم خرابیوں کا سراغ لگانے کا عمل
ابتدائی مشاہدہ
سننے، دیکھنے اور چھونے سے - غیر معمولی کے علاقوں کی شناخت کریں - جیسے شور کے ذرائع، کمپن کے پوائنٹس، یا سیال لیک.
جزو بہ جزو معائنہ
مخصوص نظاموں کا ترتیب وار معائنہ کریں: سپنڈل، گرائنڈنگ وہیل، گائیڈ ویز، ورک ٹیبل، ہائیڈرولک سسٹم، اور برقی نظام۔
غلطی کی جگہ کی نشاندہی کرنے کے لیے دستی آپریشن یا کم رفتار ٹیسٹ رنز کا استعمال کریں۔
فنکشنل ٹیسٹنگ
مشتبہ اجزاء کی انفرادی طور پر جانچ کریں (مثال کے طور پر، پیسنے والے پہیے کو گھومنا، ورک ٹیبل کو حرکت دینا، یا ہائیڈرولک کلیمپنگ پریشر کی جانچ کرنا)۔
ڈیٹا ریکارڈنگ اور تجزیہ
ریکارڈ پیرامیٹرز جیسے بیئرنگ ٹمپریچر، وائبریشن لیول، فیڈ ریٹ، اور کرنٹ؛ کسی بھی اسامانیتا کی وجوہات کا تجزیہ کریں۔
V. مرمت اور تدارک کے اقدامات
بند اور بجلی منقطع
حفاظت کو یقینی بنانے کے لیے دیکھ بھال سے پہلے بجلی اور ہائیڈرولک سپلائی کو منقطع کریں۔
بے ترکیبی اور معائنہ
آپریشن مینوئل کے مطابق پہنا ہوا یا غیر معمولی اجزاء (مثلاً پیسنے والا وہیل، بیرنگ، لیڈ سکرو، یا ہائیڈرولک پرزے) کو ہٹا دیں۔
پہننے، دراڑیں، اور دھاگے کے نقصان کے لیے حصوں کا معائنہ کریں۔
مرمت اور تبدیلی
پیسنے والے پہیے، بیرنگ، گائیڈ وے بشنگ، یا ہائیڈرولک پرزوں کو شدید طور پر پہنا ہوا یا خراب شدہ تبدیل کریں۔
تنصیب کی درستگی کو یقینی بنانے کے لیے معمولی نقصان کے ساتھ حصوں کو دوبارہ صاف کریں یا دوبارہ ترتیب دیں۔
دوبارہ جمع کرنا اور کمیشن کرنا
تنصیب کے دوران مناسب توازن اور منظوری کو یقینی بنائیں؛ پیسنے وہیل توازن اور worktable تحریک کو ایڈجسٹ.
مشین کی ہموار حرکت اور شور کی سطح کو جانچنے کے لیے بغیر بوجھ کے ٹیسٹ کا انعقاد کریں۔
مشینی نتائج اور درستگی کا مشاہدہ کرنے کے لیے بھاری بھرکم ٹیسٹ رن کا انعقاد کریں۔
ریکارڈنگ اور آرکائیونگ
غلطی کی وجہ، حل کرنے کا طریقہ، پرزہ جات کی جگہ، اور دیکھ بھال کا وقت دستاویز کریں۔
مستقبل کی دیکھ بھال کے لیے ایک حوالہ کے طور پر کام کرنے کے لیے سامان کی دیکھ بھال کے ریکارڈ کو اپ ڈیٹ کریں۔
VI سازوسامان کے انتظام کو بہتر بنانے کے لیے سفارشات
جامع ریکارڈ مینجمنٹ قائم کریں۔
ہر سطح کی چکی کے لیے استعمال کا وقت، دیکھ بھال، خرابیاں، اور مرمت کی تاریخ۔
سائنسی دیکھ بھال کے نظام الاوقات اور پرزہ جات کی تبدیلی کے چکر تیار کرنے کے لیے ڈیٹا کا تجزیہ کریں۔
آپریٹر کی باقاعدہ تربیت کا انعقاد کریں۔
مشین کی ساخت، روزانہ کی دیکھ بھال، خرابیوں کا سراغ لگانا، اور حفاظتی پروٹوکول سے واقفیت کو یقینی بنائیں۔
آلات کے انتظام اور ان کی مہارت کی سطح کے بارے میں آپریٹرز کی بیداری کو بڑھانا۔
ذہین نگرانی کو نافذ کریں۔
ریئل ٹائم مشین کی حالت کی نگرانی کو فعال کرنے کے لیے درجہ حرارت، کمپن، اور چکنا کرنے کے لیے مانیٹرنگ اور الارم سسٹم انسٹال کریں۔
اچانک خرابی کے خطرے کو کم کرنے کے لیے اسامانیتاوں کا جلد پتہ لگائیں۔
متواتر دیکھ بھال اور اصلاح
معمول کی دیکھ بھال، ہفتہ وار اور ماہانہ معائنہ، اور سالانہ اوور ہالز کا مجموعہ مشین ٹول کے طویل مدتی، مستحکم آپریشن کو یقینی بناتا ہے۔
پیسنے والے پہیے کے مواد، فکسچر کے ڈیزائن، اور مشینی پیرامیٹرز کو بہتر بنا کر مشینی درستگی اور کارکردگی کو بڑھایا جاتا ہے۔
VII نتیجہ
سطح گرائنڈر کی دیکھ بھال اور خرابیوں کا سراغ لگانے کے لیے جامع نظام میں معمول کی دیکھ بھال، معائنہ، غلطی کا تجزیہ، تشخیصی طریقے، اور مرمت کے طریقہ کار شامل ہیں۔ اس کے بنیادی مقاصد میں آلات کے مستحکم آپریشن کو یقینی بنانا، مشینی درستگی کو بڑھانا، مشین ٹول کی سروس لائف کو بڑھانا، ناکامی کی شرح کو کم کرنا، اور آپریشنل سیفٹی کی ضمانت دینا ہے۔ سائنسی آلات کے انتظام کے ذریعے- ریکارڈ رکھنے، تربیت، ذہین نگرانی، اور اصلاح کی حکمت عملیوں کے ذریعے- طویل مدتی موثر، مستحکم اور محفوظ آلات کے آپریشن کو حاصل کیا جا سکتا ہے، جو پیداوار کی کارکردگی اور مصنوعات کے معیار کے لیے ایک مضبوط بنیاد فراہم کرتا ہے۔