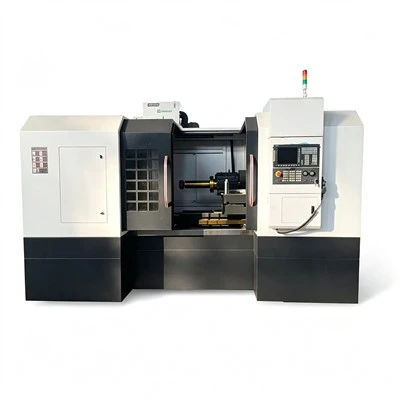
CNC سلینٹ-بیڈ مشین ٹولز جدید مشینی میں اعلی-آلات کی نمائندگی کرتے ہیں، جو روایتی لیتھز سے اعلی-صحیحیت، اعلی-کارکردگی سے خودکار مینوفیکچرنگ کی طرف اہم تبدیلی کو مجسم بناتے ہیں۔ روایتی فلیٹ-بیڈ لیتھز کے مقابلے میں، ان کی وضاحتی خصوصیت ایک بیڈ گائیڈ وے ہے جو ایک مائل (عام طور پر 30 ڈگری سے 45 ڈگری) پر ڈیزائن کیا گیا ہے۔ یہ ساختی اختراع کٹنگ فورس ٹرانسمیشن کے راستے اور چپ انخلاء کے طریقہ کار کو تبدیل کرتی ہے، جس سے درست موڑ کے آپریشنز میں مشین کا غلبہ قائم ہوتا ہے۔
سازوسامان کے بنیادی فوائد بنیادی طور پر اس کی سخت ساخت اور قوت کی بہتر تقسیم میں ہیں۔ مائل بستر کا ڈیزائن اجزاء جیسے ہیڈ اسٹاک، برج اور ٹیل اسٹاک کے لیے کشش ثقل کے مراکز کو مستحکم کرتا ہے۔ مزید برآں، کاٹنے والی قوتیں بیڈ کے ذریعے نیچے کی طرف زیادہ براہ راست اڈے تک منتقل ہوتی ہیں، جس سے مشینی کے دوران کمپن اور اخترتی کو نمایاں طور پر کم کیا جاتا ہے۔ یہ نہ صرف اعلیٰ حصے کی درستگی اور اعلیٰ سطح کی تکمیل کو یقینی بناتا ہے بلکہ آلے کی زندگی کو بھی بڑھاتا ہے اور کاٹنے کی کارکردگی کو بڑھاتا ہے، جس سے مشین خاص طور پر-ہیوی-ڈیوٹی اور کٹنگ دونوں کاموں کے لیے موزوں ہے۔ ایک اور اہم بات اس کی بہترین چپ انخلاء کی کارکردگی ہے۔ مائل گائیڈ وے لے آؤٹ کی بدولت، چپس قدرتی طور پر کشش ثقل کے تحت پھسل جاتی ہیں، گائیڈ ویز یا بال اسکرو پر چپ جمع ہونے کی وجہ سے پہننے اور جام کرنے کے مسائل کو روکتی ہیں۔ یہ مؤثر طریقے سے آلات کی سروس کی زندگی کو بڑھاتا ہے اور بحالی کی تعدد کو کم کرتا ہے۔
CNC سلینٹ-بیڈ مشین ٹولز کے لیے آپریٹنگ طریقہ کار:
I. معائنہ شروع کرنے سے پہلے (کام شروع کرنے سے پہلے پہلا مرحلہ)
قریبی-کام کے موزوں کپڑے، غیر-پرچی حفاظتی جوتے، اور حفاظتی چشمہ پہنیں۔ دستانے، سکارف، یا ڈھیلے لوازمات پہننا سختی سے ممنوع ہے، اور لمبے بالوں کو کام کی ٹوپی کے اندر باندھنا چاہیے۔
مشین کے ارد گرد کے علاقے سے دھاتی چپس اور ملبہ، سلنٹ-بیڈ گائیڈ ویز، چک، اور برج کی سطح کو صاف کریں۔ تصدیق کریں کہ مکمل طور پر بند حفاظتی گارڈ برقرار ہے اور دروازے کا انٹر لاک فعال ہے، اور یقینی بنائیں کہ ایمرجنسی اسٹاپ بٹن دوبارہ ترتیب دیا گیا ہے (پاپ آؤٹ)۔ یقینی بنائیں کہ چکنا کرنے والے تیل کی سطح معیاری حد کے اندر ہے۔ چیک کریں کہ چکنا لائنیں لیک اور ہوا کے بلبلوں سے پاک ہیں۔
یقینی بنائیں کہ کولنٹ ٹینک کی سطح کافی ہے۔ چیک کریں کہ کاٹنے والی سیال خراب نہیں ہوئی ہے یا بدبو پیدا نہیں ہوئی ہے اور فلٹر اسکرین بند نہیں ہے۔
تصدیق کریں کہ ہائیڈرولک اسٹیشن کا پریشر معیاری 6–8 MPa کی حد کے اندر ہے۔ یقینی بنائیں کہ تیل کا کوئی رساو نہیں ہے اور تیل کا درجہ حرارت نارمل ہے۔
طویل بندش کے بعد، گائیڈ ویز اور بال سکرو کو دستی طور پر چکنا کریں۔
یقینی بنائیں کہ بجلی کی فراہمی کا وولٹیج مستحکم ہے اور کیبلز کو کوئی نقصان نہیں پہنچا ہے۔ نیومیٹک ماڈلز کے لیے، ہوا کا دباؤ 0.5 اور 0.7 MPa کے درمیان برقرار رکھیں؛ چیک کریں کہ چپ کنویئر، آئل مسٹ لبریکیٹر وغیرہ کے لیے کوئی فالٹ الارم نہیں ہے۔
چک جبڑے، ٹیل اسٹاک کے مراکز، اور دراڑوں یا پہننے کے لیے مستقل آرام کا معائنہ کریں۔ چپنگ یا نقصان کے لیے انسرٹس چیک کریں{0}}غیر معیاری ٹولز انسٹال نہ کریں۔
II پاور-اپ، ہومنگ، اور مشین وارم-اپ
مین پاور پر سوئچ کریں → الیکٹریکل کیبنٹ سوئچ آن کریں → کنٹرول پینل پاور کو چالو کریں؛ سی این سی سسٹم کا خود-ٹیسٹ مکمل کرنے کا انتظار کریں اور کوئی بھی الارم کوڈ صاف کریں۔
ہائیڈرولک پمپ شروع کریں اور تیل کے مستحکم دباؤ کی تصدیق کریں۔ گائیڈ ویز اور بال سکرو کو تیل کی فراہمی کے لیے خودکار چکنا کرنے والا پمپ شروع کریں۔
مشین کو حوالہ نقطہ پر واپس کریں (ایک لازمی قدم-گھومنا)۔
مینوئل (JOG) موڈ پر سوئچ کریں اور X اور Z محور کے لیے اصل واپسی پر عمل کریں۔ مکینیکل ڈیٹم کوآرڈینیٹ قائم کرنے اور ٹول کے تصادم یا جہتی بڑھے ہوئے کو روکنے کے لیے پہلے Z-محور، اس کے بعد X- محور واپس کریں۔
سپنڈل وارم-: سپنڈل کو کم رفتار (300–500 rpm) پر 3-5 منٹ تک لوڈ کیے بغیر چلائیں، پھر مشیننگ کی رفتار کے نصف تک رفتار بڑھائیں اور سپنڈل بیئرنگ کلیئرنس کو ختم کرنے اور مستحکم مشینی درستگی کو یقینی بنانے کے لیے 20 منٹ تک چلائیں۔
III ورک پیس اور ٹول کلیمپنگ آپریشنز
(1) ورک پیس کلیمپنگ (ہائیڈرولک ہولو چک)
چک جبڑے کی اندرونی سطحوں سے دھاتی چپس اور گڑ کو صاف کریں تاکہ جھکاؤ کو روکنے کے لیے؛
ورک پیس کو داخل کریں اور اسے کلیمپ کرنے کے لیے پاؤں کے پیڈل پر قدم رکھیں؛ 5 ملی میٹر سے زیادہ یا اس کے برابر کی کلمپنگ لمبائی کو یقینی بنائیں۔ دیواروں کے پتلے حصوں کے لیے تانبے کی شمع کا استعمال کریں
دستی طور پر ورک پیس کو تھوڑا سا گھمائیں تاکہ یہ یقینی بنایا جا سکے کہ یہ محفوظ ہے۔ پتلی شافٹ کے لیے، ہائیڈرولک ٹیل اسٹاک سنٹر کو معاون مدد کے لیے استعمال کریں اور ٹیل اسٹاک کو لاک کریں۔
حفاظتی انٹرلاک کو چالو کرنے کے لیے مشین گارڈ کا دروازہ بند کریں۔ دروازہ کھولنے سے فیڈ اور سپنڈل کی گردش خود بخود منقطع ہو جائے گی۔
(2) برج کے آلے کی تنصیب
دستی موڈ پر جائیں، سپنڈل کو روکیں، اور برج کو خالی اسٹیشن پر انڈیکس کریں۔
ٹول ہولڈر کی بڑھتی ہوئی سطحوں سے چپس صاف کریں۔ بیرونی ٹرننگ ٹولز، اندرونی بورنگ ٹولز، اور الگ کرنے والے ٹولز انسٹال کریں۔ ٹول ٹپس کو سپنڈل سینٹر کے ساتھ سیدھ کریں (رواداری ±0.02 ملی میٹر)؛
بھاری کٹنگ کے دوران ٹول کے انحطاط کو روکنے کے لیے کراس کراس پیٹرن میں برج بڑھتے ہوئے بولٹ کو سخت کریں۔ گردش کے دوران برج کے ساتھ تصادم سے بچنے کے لیے اندرونی بورنگ ٹولز کے اوور ہینگ کو محدود کریں؛
تمام ٹولز انسٹال کرنے کے بعد، تمام اسٹیشنوں کے ذریعے دستی طور پر انڈیکس کریں تاکہ مشین کے بیڈ یا ٹیل اسٹاک کے ساتھ مداخلت یا رابطے کی جانچ کی جاسکے۔
چہارم ٹول سیٹنگ اور معاوضہ (تنقیدی درستگی کے اقدامات)
ورک پیس کوآرڈینیٹ سسٹم قائم کرنے کے لیے ٹرائل کٹ طریقہ استعمال کریں:
X-محور ٹول سیٹنگ
اسپنڈل کو گھمائیں، ورک پیس کے بیرونی قطر کو ہلکے سے موڑنے کے لیے آلے کو کم رفتار پر منتقل کریں، X- محور کو ساکن رکھتے ہوئے Z- سمت میں ٹول کو پیچھے ہٹائیں؛ سپنڈل کو روکیں، بیرونی قطر کو کیلیپرز سے ناپیں، اور متعلقہ ٹول نمبر کے لیے X-محور جیومیٹری آفسیٹ میں ویلیو داخل کریں۔
Z- محور ٹول سیٹنگ
آہستہ سے ٹول کو ورک پیس کے اختتامی چہرے کے خلاف ٹچ کریں، ٹول کو X- سمت میں واپس لیں، اور Z-کوآرڈینیٹ کو ٹول کے Z- محور جیومیٹری آفسیٹ میں داخل کریں۔
ملٹی-ٹول سیٹنگ
ترتیب وار تمام مشینی ٹولز پر سوئچ کریں (مثال کے طور پر، نہیں. 1، نہیں. 2، نہیں. 3...)، ٹرائل کٹ کو دہرائیں، اور ٹول آفسیٹس کو ان پٹ کریں۔
معاوضہ الاؤنس پہنیں۔
ختم کرنے کے لیے ایک چھوٹی X/Z پہن ایڈجسٹمنٹ ویلیو محفوظ رکھیں؛ بعد کے جہتی انحراف کو ٹول کو دوبارہ ترتیب دیئے بغیر پہننے کے آفسیٹ میں براہ راست ترمیم کر کے درست کیا جا سکتا ہے۔
ٹول سیٹنگ مکمل ہونے کے بعد، ٹول پاتھ کو سمولیٹ کرنے اور چک، ٹیل اسٹاک، برج، یا گائیڈ ویز کے ساتھ کوئی تصادم نہیں ہونے کی تصدیق کرنے کے لیے دستی طور پر محوروں کو مکمل X/Z ٹریول رینج میں آہستہ آہستہ منتقل کریں۔
V. پروگرام ان پٹ، سمولیشن، اور ڈرائی رن کی تصدیق
پروگرام ان پٹ
USB کے ذریعے درآمد کریں، دستی MDI ایڈیٹنگ، یا G/M مشینی پروگراموں کی DNC آن لائن منتقلی؛ نحوی غلطیوں کو ختم کرنے کے لیے کوآرڈینیٹس، اسپنڈل اسپیڈ (S)، فیڈ ریٹ (F)، سائیکل کمانڈز، نشانات (+/-)، اور اعشاریہ پوائنٹس کی لکیر کی تصدیق کریں۔
گرافک سمولیشن
ٹول پاتھ کو پورے-اسکرین موڈ میں دیکھنے کے لیے سسٹم کے گرافک سمولیشن کو فعال کریں اور زیادہ-سفر، تصادم، یا زیادہ-کٹنگ کے خطرات کو چیک کریں۔
مشین لاک / ڈرائی رن (نئے پروگراموں کے لیے لازمی)
مکمل پروگرام کو تیزی سے انجام دینے اور منطق کی تصدیق کرنے کے لیے مشین لاک اور ڈرائی رن سوئچز کو فعال کریں۔ ڈرائی رن صرف کوڈ کی تصدیق کرتا ہے- محور حرکت نہیں کرتے، اور کوئی کٹائی نہیں ہوتی۔
اوور رائیڈز کے ساتھ ڈیبگنگ رن کی تیاری
مشین لاک کو غیر فعال کریں؛ فیڈ ریٹ اوور رائیڈ کو 20%–30% اور سپنڈل اسپیڈ اوور رائیڈ کو 50% پر سیٹ کریں۔ سنگل-بلاک موڈ میں کھڑے رہیں۔
VI سنگل-بلاک ٹرائل کٹنگ، ڈائمینشنل ایڈجسٹمنٹ، اور خودکار بیچ پروسیسنگ
سنگل-بلاک ٹرائل کٹنگ (پہلے ٹکڑے کے لیے لازمی)
کولنٹ کو آن کریں اور نوزل کو کٹنگ زون پر لگائیں۔ سنگل-بلاک آپریشن شروع کریں۔ ہر بلاک پر عمل کرنے کے بعد کاٹنے کی آواز، چپ انخلاء، اور وائبریشن کا مشاہدہ کریں۔ اگلے بلاک پر صرف اس صورت میں آگے بڑھیں جب کوئی غیر معمولی چیزیں نہ ہوں۔
پہلے ٹکڑے کا جہتی معائنہ
پہلے ٹکڑے کو مشین کرنے کے بعد، تکلا کو روکیں، دروازہ کھولیں، اور ورک پیس کو ہٹا دیں۔ کیلیپرز اور مائیکرو میٹر کا استعمال کرتے ہوئے بیرونی قطر، لمبائی اور اندرونی بور کی پیمائش کریں۔
ٹھیک-ٹیوننگ پہننے کا معاوضہ
اگر طول و عرض بڑا ہے، تو X-محور کے لباس کو کم کریں؛ اگر چھوٹا ہو تو X-محور پہننے کے آفسیٹ میں اضافہ کریں۔ لمبائی کے انحراف کے لیے Z- محور وئیر آفسیٹ کو ایڈجسٹ کریں۔ آزمائشی کٹنگ کو دہرائیں جب تک کہ طول و عرض وضاحتیں پوری نہ کریں۔
خودکار بیچ پروسیسنگ
طول و عرض کے مستحکم ہونے کے بعد، مسلسل سائیکل موڈ پر سوئچ کریں، فیڈ اور اسپنڈل اوور رائیڈز کو 100% پر بحال کریں، اور خودکار بیچ پروڈکشن کے ساتھ آگے بڑھیں۔
مشینی کے دوران کلیدی معائنہ پوائنٹس
ہر 10 منٹ بعد چیک کریں: تیل کا دباؤ، چکنا، کولنٹ کا بہاؤ، چپ کا اخراج (ترچھا بیڈ کے نیچے پھسلنا)، ٹول پہننا، اور کسی بھی غیر معمولی شور یا کمپن کے لیے۔ اگر تیز شور، دھواں، یا شدید کمپن ہو تو مشین کو فوری طور پر روک دیں۔
VII عارضی شٹ ڈاؤن کے لیے پروٹوکول
عام عارضی بند (حصہ بدلنے یا پیمائش کے لیے)
دبائیں [سائیکل اسٹاپ] → اسٹاپ اسپنڈل → کولنٹ پمپ بند کریں → دروازہ کھولنے سے پہلے ورک پیس کے مکمل اسٹاپ پر آنے کا انتظار کریں۔ جب تک تکلا گھوم رہا ہو پیمائش کے لیے پہنچنا سختی سے ممنوع ہے۔
خرابی کی وجہ سے ایمرجنسی بند
ٹول کے ٹکرانے، غیر معمولی شور، دھواں، ڈھیلے ورک پیس، یا تیل/کولنٹ کے رساؤ کی صورت میں، فوری طور پر ریڈ ایمرجنسی اسٹاپ بٹن کو دبائیں۔ خرابیوں کو دور کرنے کے لئے بجلی کاٹ دیں؛ ری سیٹ کرنے کے بعد، مشین کو ریفرینس پوائنٹ (ہوم) پر واپس آنا چاہیے اور مشین کو دوبارہ شروع کرنے سے پہلے ٹول آفسیٹس کی تصدیق ہونی چاہیے۔
ورک سٹیشن چھوڑ کر
پروگرام موقوف کریں، سپنڈل کو روکیں، اور حفاظتی دروازے کو محفوظ طریقے سے بند کریں۔ بغیر نگرانی کے آلات کو خود بخود چلتے ہوئے چھوڑنا ممنوع ہے۔
VIII شٹ ڈاؤن، صفائی، اور معمول کی دیکھ بھال
پوسٹ-مشیننگ کا طریقہ کار
تمام مشینی کارروائیوں کی تکمیل کے بعد، برج کو دستی طور پر مشین کے بیچ میں ایک محفوظ مقام پر منتقل کریں، اس بات کو یقینی بناتے ہوئے کہ X اور Z محور اپنی سفری حدود سے صاف ہیں۔ tailstock Quill واپس لے لو.
شٹ ڈاؤن ترتیب
کولنٹ پمپ کو بند کریں → پھسلن اور ہائیڈرولک پمپ کو بند کریں → CNC سسٹم کو بند کریں → بجلی کی کابینہ سے بجلی کاٹ دیں → مین پاور سپلائی کو منقطع کریں۔